Warping en impression 3D : pourquoi et comment l’éviter ?
Pour éviter le warping en impression 3D, gardez la base de la pièce chaude et bien accrochée : réglez le plateau vers 60 °C pour le PLA ou 100 °C pour l’ABS.
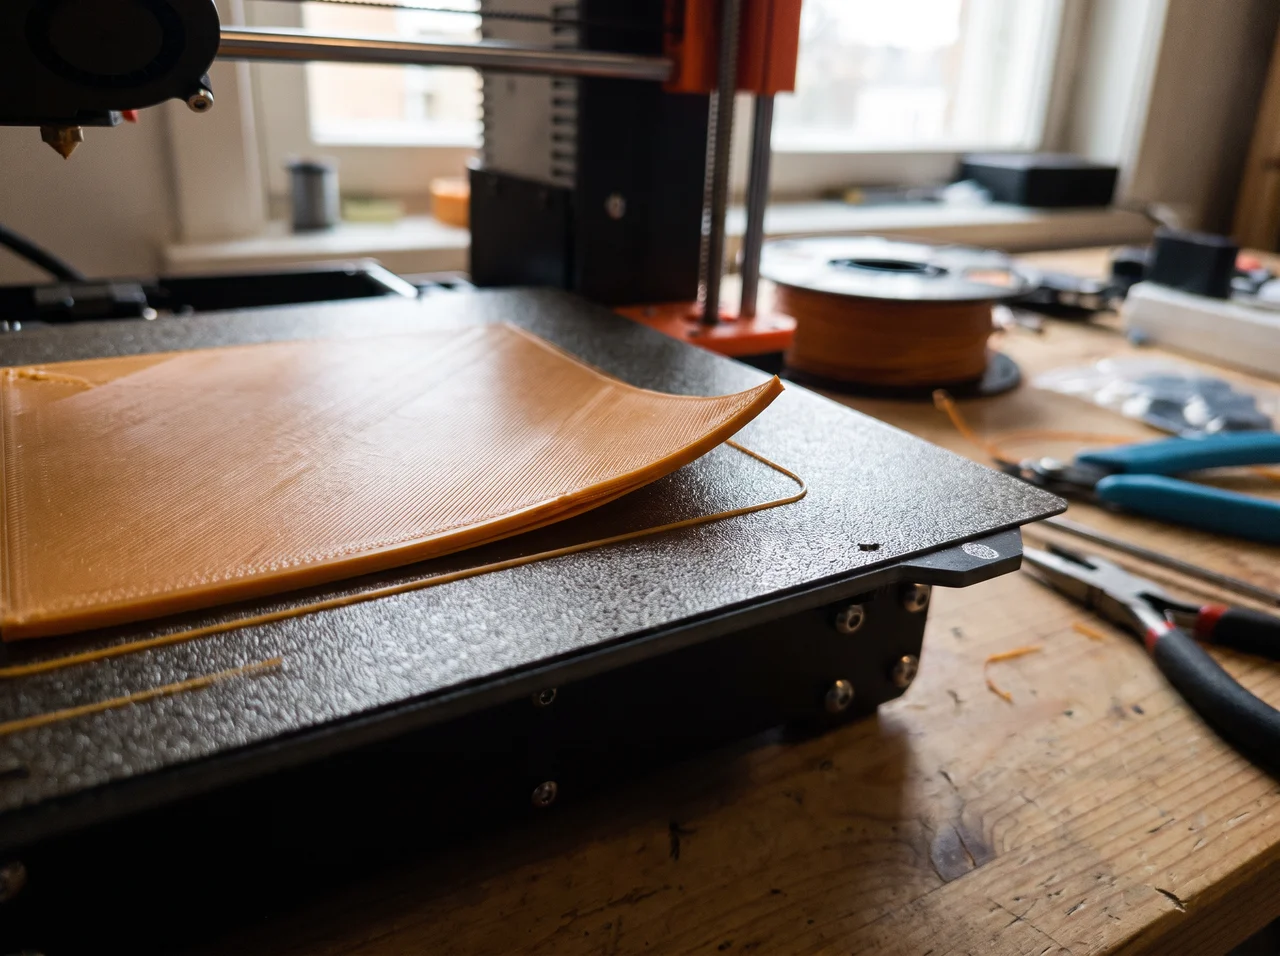
En bref : Le warping (ou gondolage) est un défaut d’impression 3D où les bords de la pièce se décollent du plateau et se relèvent, surtout aux coins. Il est causé par la rétraction du plastique qui refroidit trop vite. Pour l’éviter : chauffez le plateau, utilisez un brim ou un raft, améliorez l’adhérence (laque, colle, plateau propre) et protégez l’impression des courants d’air. L’ABS y est très sensible, le PLA beaucoup moins.
Les coins d’une pièce se relèvent en cours d’impression ? Rassurez-vous, vous pouvez éviter le warping, défaut courant en impression 3D, avec quelques réglages. Dans ce guide, découvrez les causes du warping en impression 3D, les filaments les plus sensibles et les solutions pour l’éviter. Pour aller plus loin, notre formation impression 3D CPF vous apprend à adapter les réglages de votre slicer (logiciel de tranchage) à chaque matériau.
Qu’est-ce que le warping en impression 3D ?
Le warping (de l’anglais to warp, se déformer) désigne un défaut d’impression 3D où les bords de la pièce se décollent du plateau et se recourbent vers le haut. En français, on parle de :
- Gondolage ;
- Tuilage ;
- Gauchissement.
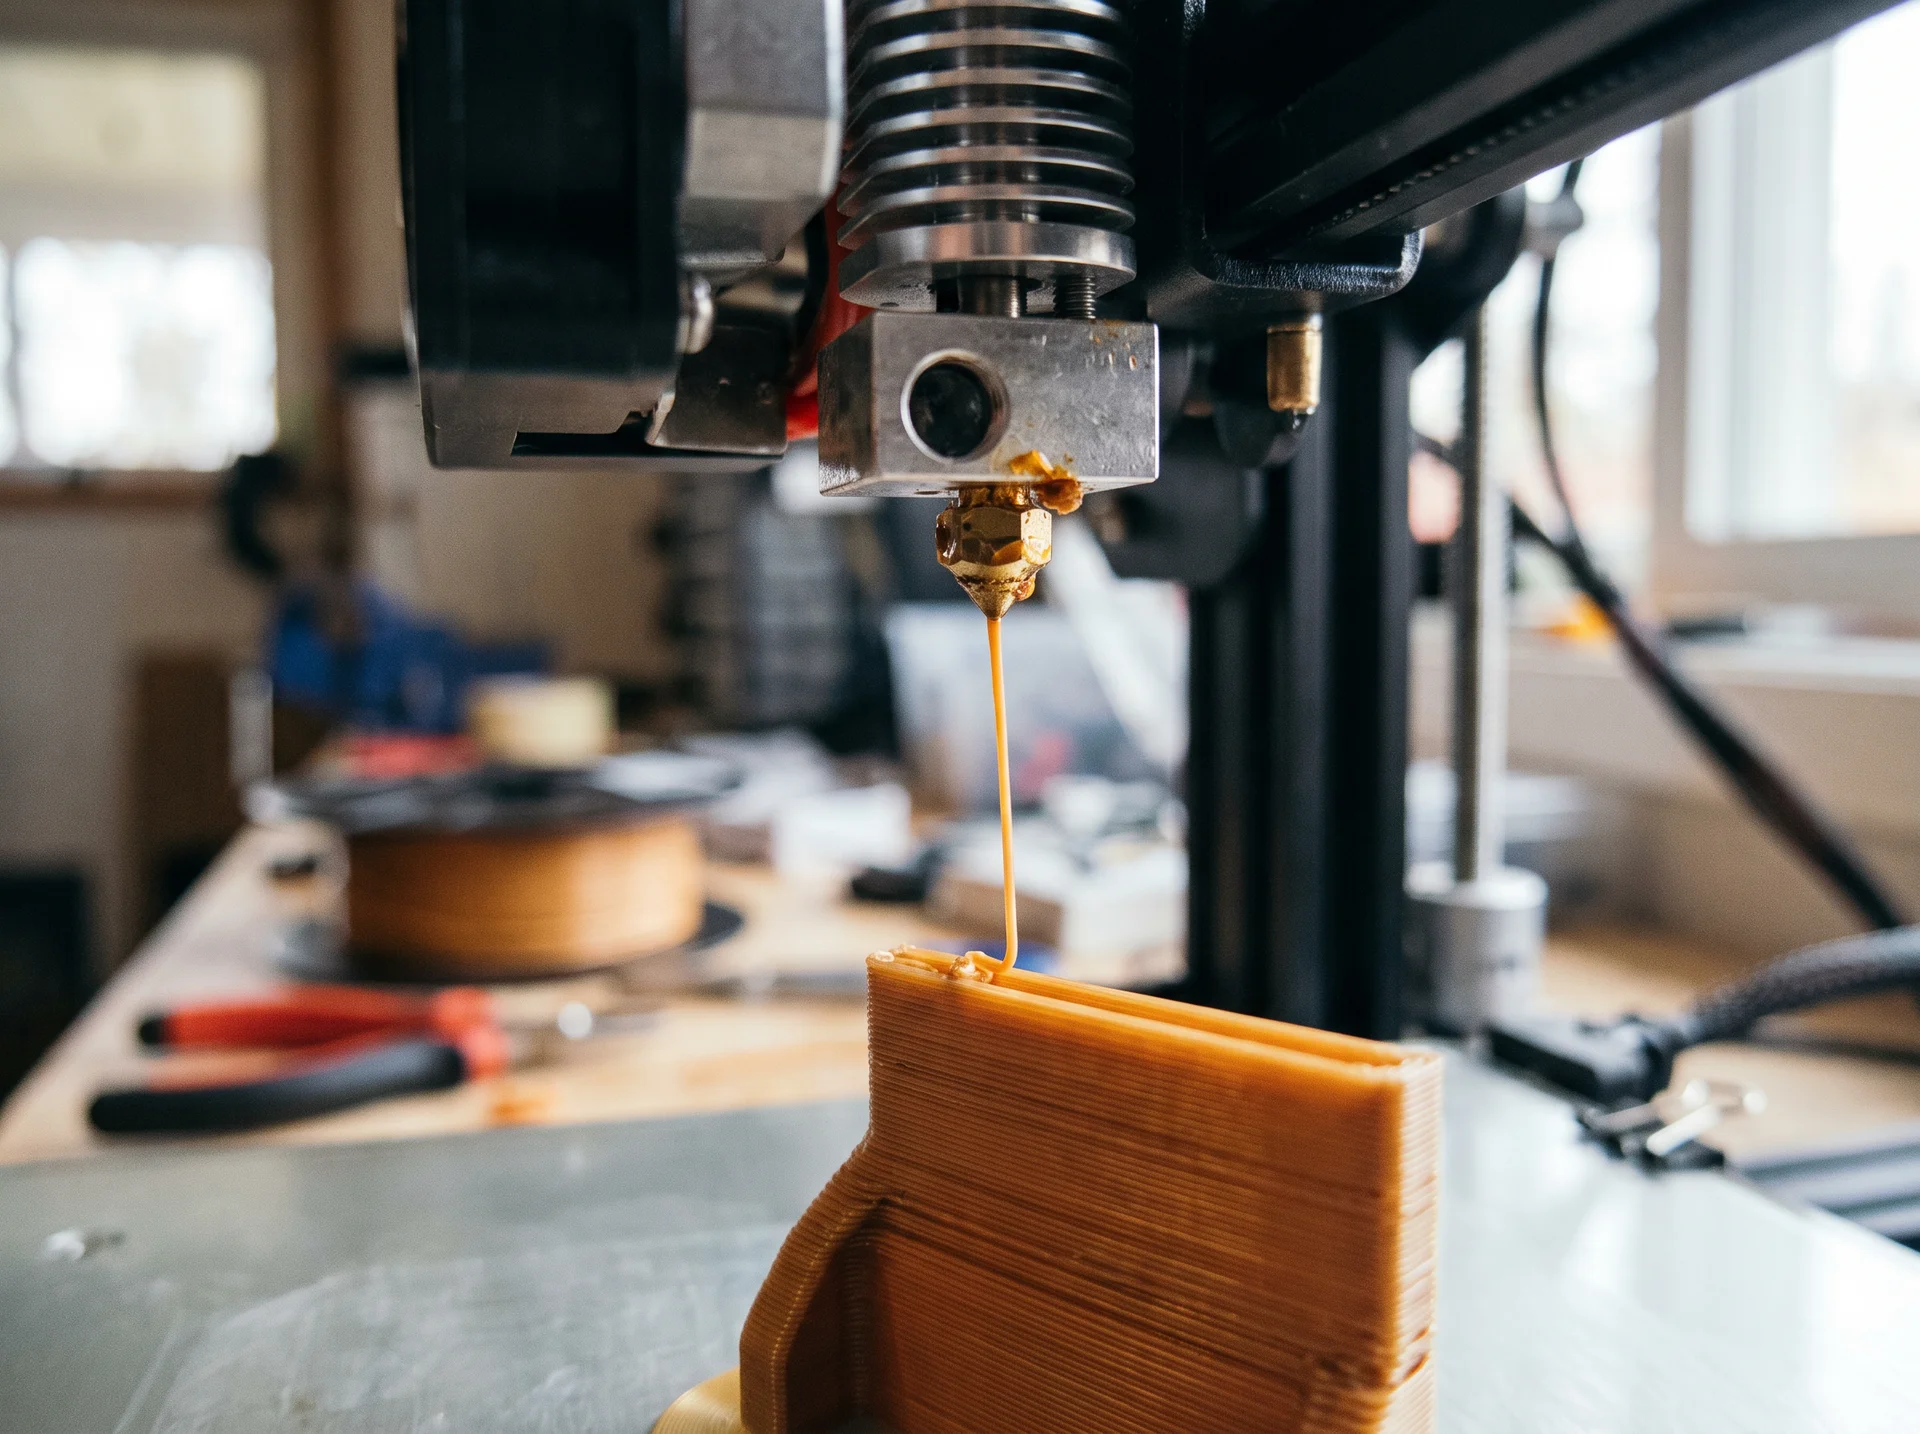
Le warping touche surtout les coins et les grandes surfaces planes. Il concerne principalement l’impression FDM (dépôt de filament fondu). En effet, l’imprimante 3D FDM dépose du plastique chaud couche par couche, qui refroidit ensuite sur le plateau et peut alors gondoler.
Pourquoi le warping se produit-il ?
Le warping se produit lorsque le plastique se rétracte en refroidissant (rétraction thermique). Si une zone refroidit plus vite que le reste, elle se contracte davantage et tire sur la matière voisine. Les bords, plus exposés à l’air, se contractent alors les premiers et soulèvent les coins.
Voici plusieurs causes concrètes du warping en impression 3D :
- Un plateau trop froid ou sans chauffage ;
- Une première couche mal réglée, avec une buse trop haute ;
- Une surface de plateau sale ou grasse (traces de doigts, poussière…) ;
- Des courants d’air autour de l’imprimante (fenêtre, porte, climatisation…) ;
- Un ventilateur trop puissant sur les premières couches.
La forme compte également : par exemple, une pièce longue et plate aux angles vifs concentre les tensions dans ses coins. Arrondissez-les légèrement dans le modèle 3D.
{{livre-blanc}}
Quels matériaux sont les plus concernés ?
Tous les filaments d’impression 3D se rétractent en refroidissant, mais avec une intensité différente. Plus la température d’impression et le retrait sont élevés, plus la pièce est sujette au warping. Ainsi, l’ABS et le nylon y sont très sensibles. À l’inverse, le PLA s’imprime bien à basse température, ce qui en fait le meilleur filament pour débuter en impression 3D.
Voici un tableau comparatif de la sensibilité au warping des principaux filaments d’impression 3D :
Comment éviter le warping ?
Les solutions contre le warping en impression 3D visent 2 objectifs : garder la base de la pièce à température stable et renforcer son accroche au plateau. Voici les 6 leviers à régler.
Le plateau chauffant à la bonne température
Un plateau chauffant garde les premières couches tièdes : elles se contractent moins et restent collées. Voici les températures de plateau recommandées par filament :
- PLA : 50 à 60 °C ;
- PETG : 70 à 90 °C ;
- ABS : 95 à 110 °C ;
- Nylon : 70 à 115 °C, selon la formulation.
Partez de la valeur indiquée par le fabricant de la bobine, puis ajustez par paliers de 5 °C. Avec le PLA, environ 60 °C suffisent : l’accroche reste bonne sans évaser les premières couches (effet « pied d’éléphant »).
Une première couche bien calibrée
La première couche, déposée sur le plateau, accroche mieux quand la buse l’écrase légèrement. Voici comment calibrer la première couche :
- Nivelez le plateau, à la main ou avec le palpeur automatique ;
- Lancez l’impression d’un carré test d’une seule couche ;
- Ajustez le décalage Z (Z offset) pendant l’impression, par petits pas ;
- Arrêtez quand les lignes sont plates et soudées entre elles.
Imprimez la première couche plus lentement que les suivantes : elle adhère mieux.
Une surface de plateau propre et adhérente
Une surface grasse ou poussiéreuse réduit l’accroche. Nettoyez-la à l’alcool isopropylique avant chaque impression. Pour renforcer l’adhérence, vous pouvez opter pour :
- Une fine couche de laque ou de colle en bâton, sur un plateau en verre ou en métal ;
- Un plateau en PEI (revêtement plastique très adhérent à chaud), qui libère la pièce une fois refroidie ;
- Du ruban de masquage bleu pour le PLA sur un plateau non chauffant.
Un brim ou un raft dans le slicer
Le slicer propose 2 structures d’adhérence au plateau :
- Le brim (bordure plate autour de la base) : quelques lignes de filament qui retiennent les coins ;
- Le raft (radeau imprimé sous la pièce) : plusieurs couches en grille qui portent la pièce.
Commencez par un brim de 5 à 10 mm de large : il convient à la plupart des pièces.
Réservez le raft aux pièces à très petite base. Vous le retirez à la main après impression, comme les supports d’impression 3D. Il peut cependant laisser une face inférieure un peu rugueuse.
Une ventilation réduite sur les premières couches
Sur les premières couches, le souffle du ventilateur de refroidissement accélère la contraction de la base. Vérifiez donc qu’il est coupé sur la première couche, souvent coupé par défaut dans le réglage du slicer.
Pour l’ABS, réduisez-le au minimum, voire coupez-le sur toute l’impression.
Une enceinte fermée contre les courants d’air
Une enceinte (caisson fermé autour de l’imprimante) garde une température stable autour de la pièce. Vous en trouvez comme accessoire pour les imprimantes ouvertes.
L’enceinte est recommandée pour l’impression ABS et nylon. Pour le PLA, placez simplement l’imprimante à l’écart des fenêtres et de la climatisation.
{{livre-blanc}}
Warping ou stringing : comment les différencier ?
Vous pouvez confondre le warping et le stringing, 2 défauts d’impression 3D. Voici comment les reconnaître :
- Warping : déformation à la base de la pièce, provenant du refroidissement et de l’adhérence ;
- Stringing : fins fils de plastique entre les parties de la pièce, liés à la rétraction du filament et à la température de la buse.
Pour supprimer les fils parasites, appliquez notre méthode pour éviter le stringing.
Attention : le mot « rétraction » renvoie à 2 phénomènes différents. Dans le warping, il désigne le retrait du plastique qui se contracte en refroidissant. Pour le stringing, il s’agit du recul du filament dans la buse pendant les déplacements, un réglage du slicer.
Comment se former pour réussir ses impressions ?
Suivre une formation à l’impression 3D permet d’apprendre à adapter fichiers et réglages à chaque matériau. Une formation structurée comme celle de One Learn couvre toute la chaîne d’impression 3D :
- La modélisation de pièces adaptées à la fabrication additive ;
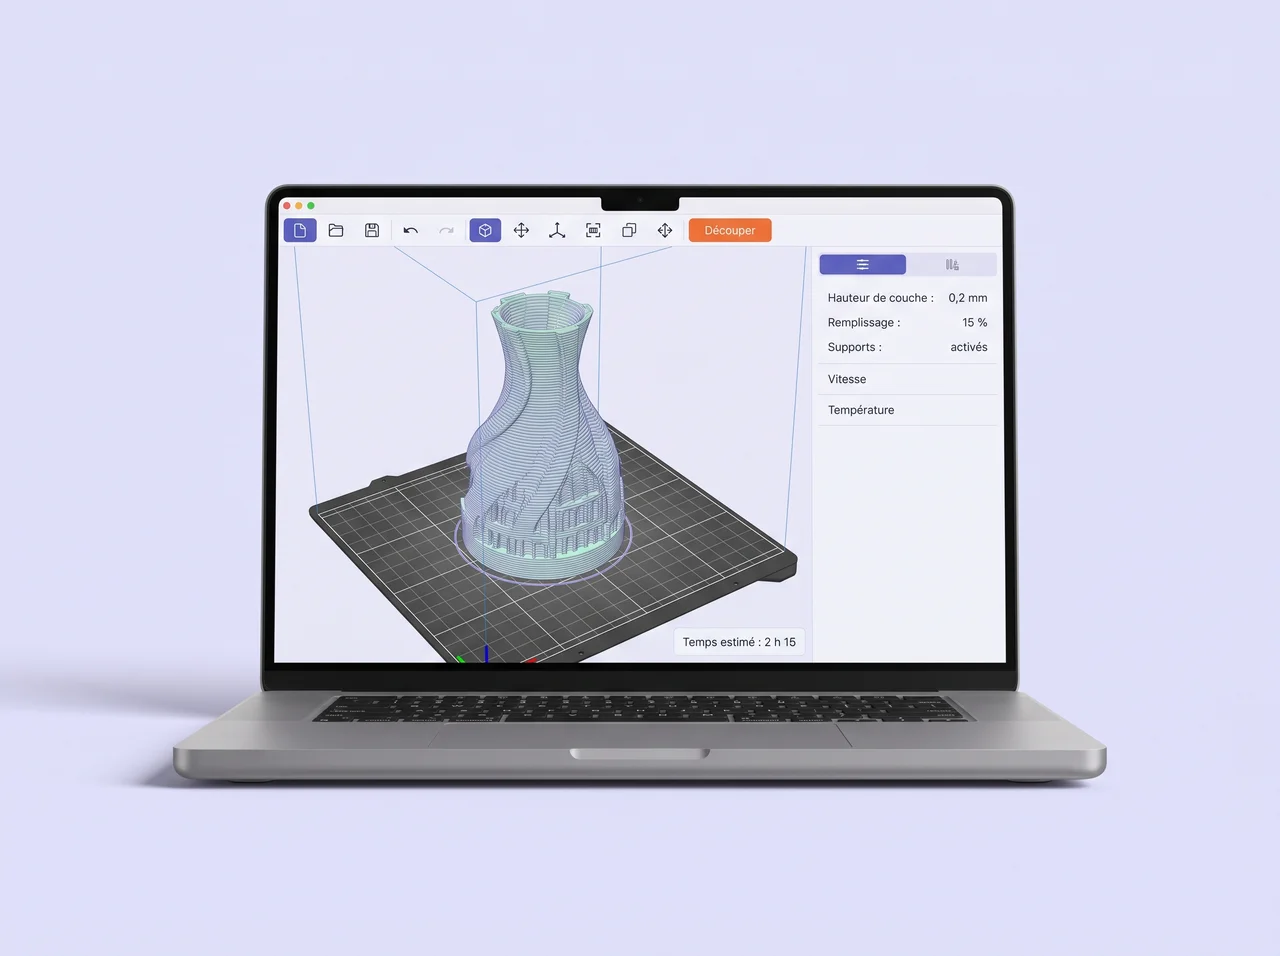
- Le paramétrage du slicer : supports, remplissage, températures et vitesses ;
- Le post-traitement et la finition des pièces.
Si les tutoriels vidéo dépannent ponctuellement, une formation vous donne dès le départ les réflexes attendus en entreprise. Pour concevoir vos propres pièces, découvrez aussi nos formations 3D sur SolidWorks, Fusion 360 ou Blender.
Bon à savoir : la formation de One Learn prépare à la certification RS6876, reconnue par l’État. Elle atteste de vos compétences auprès des employeurs. Elle est également finançable par le CPF ou un OPCO.
{{cta-glossaire-3d}}
FAQ : quelles sont les causes du warping et comment l’éviter ?
Comment éviter le warping en impression 3D ?
Chauffez le plateau, renforcez l’accroche de la pièce et protégez-la des courants d’air. Si les coins se relèvent encore, testez ces corrections dans l’ordre :
- Montez le plateau de 5 °C, dans la plage recommandée pour votre filament ;
- Ajoutez un brim, ou un raft pour une pièce à très petite base ;
- Recalibrez la hauteur de la première couche.
Pourquoi mon impression se décolle-t-elle du plateau ?
Le plus souvent à cause du warping : la pièce refroidit trop vite, se rétracte et soulève ses coins. 2 réglages résolvent la plupart des cas :
- Un plateau chauffé à la température recommandée pour le filament ;
- Une première couche bien écrasée, grâce au calibrage de la hauteur de la buse.
Si la pièce se décolle sans se déformer, nettoyez le plateau à l’alcool isopropylique.
Quel filament évite le warping ?
Le PLA est le filament le moins sujet au warping. Il se rétracte peu en refroidissant, ce qui en fait le meilleur choix pour débuter.
À l’inverse, l’ABS et le nylon y sont très sensibles et s’impriment de préférence en enceinte fermée. Le PETG se situe entre les 2.
Brim ou raft, quelle différence ?
- Le brim forme une bordure plate de quelques lignes autour de la base ;
- Le raft forme un radeau de plusieurs couches imprimé sous toute la pièce.
Les 2 améliorent l’adhérence. Le raft offre l’accroche la plus forte, mais il consomme plus de matière et laisse une face inférieure moins nette.
Vous débutez en impression 3D ou souhaitez fiabiliser vos réglages ? La formation à l’impression 3D, certifiante et finançable par CPF, vous accompagne de la modélisation de vos pièces jusqu’à leur finition. Suivez-la 100 % en ligne, à votre rythme, quel que soit votre niveau.
{{cta-formation-1}}

Passionné de 3D, je vous aide à comprendre toutes les facettes du logiciel Blender.
Sur le même sujet