PETG : le guide complet du filament d’impression 3D
Le PETG est un filament d’impression 3D dérivé du PET, plus résistant aux chocs, à l’eau et à la chaleur que le PLA, et adapté aux pièces d’usage.
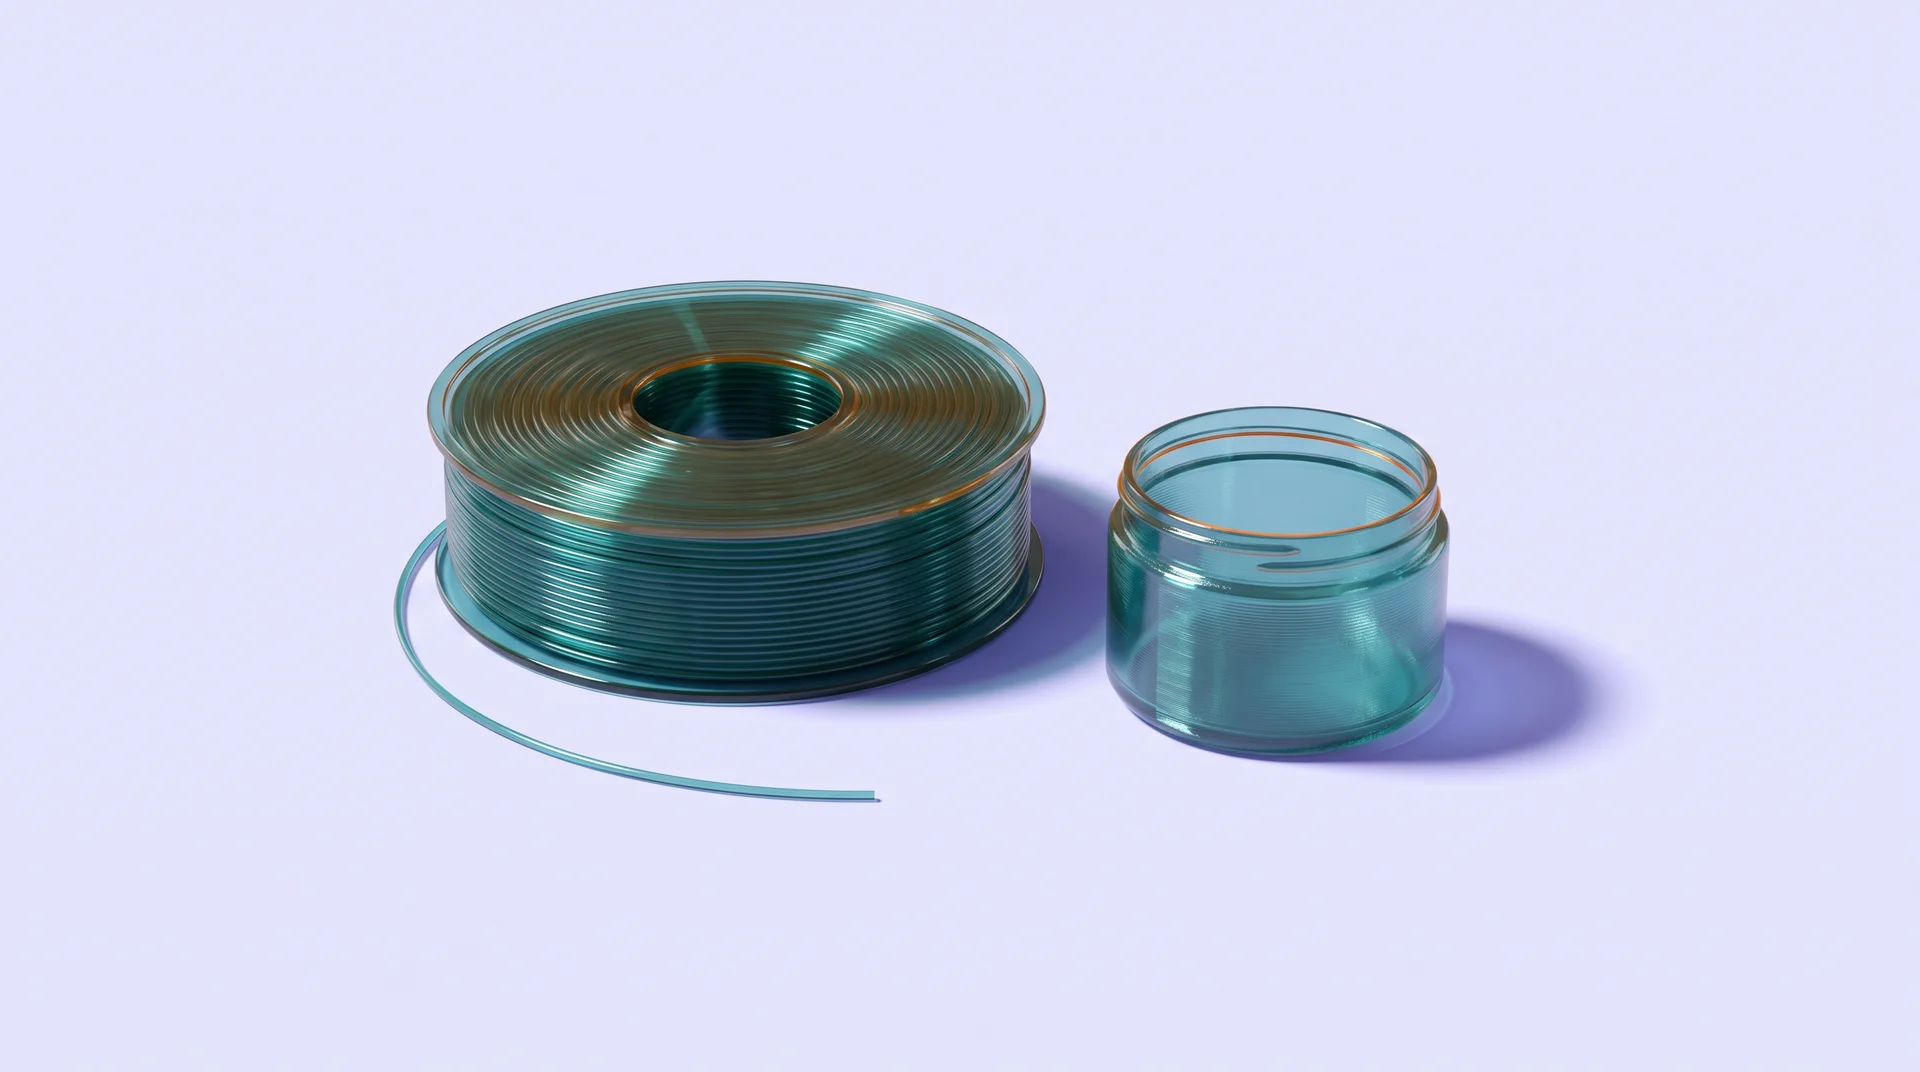
En bref : le PETG occupe une place intermédiaire entre le PLA et l’ABS. Il s’imprime sans caisson, comme le PLA, et encaisse les chocs presque aussi bien que l’ABS. La matière reste légèrement souple, tient à l’eau et aux UV, existe en version transparente et, chez certains fabricants, en formulation compatible contact alimentaire. Les réglages usuels se situent entre 220 et 250 °C à la buse, avec un plateau chauffé entre 65 et 90 °C selon la marque. Le PETG convient aux supports, fixations, boîtiers et pièces d’extérieur.
Filament populaire en impression 3D, le PETG résiste mieux à la chaleur et aux chocs que le PLA, et reste souvent moins couteux que l’ABS. Le choix de la matière compte parmi les premières compétences travaillées pour apprendre l’impression 3D. En attendant, voici un guide sur le PETG, détaillant sa composition, ses propriétés, ses réglages de température, ses applications et une comparaison PETG vs PLA.
Qu’est-ce que le PETG ?
Le PETG désigne le polyéthylène téréphtalate glycolisé. Il s’agit du PET, le plastique des bouteilles d’eau, auquel on ajoute un glycol. Cela le rend moins cassant et plus facile à imprimer.
En impression 3D, le PETG un filament légèrement souple et résistant à l’eau. Il se vend en bobines de 1,75 mm ou 2,85 mm de diamètre.
Bon à savoir : PETG et PET-G désignent la même matière, seule l’orthographe varie selon les fabricants.
Quelles sont les propriétés du PETG ?
Le PETG fait partie des filaments d’impression 3D les plus utilisés. Selon l’enquête clients 2025 de Filamentive, 62 % des répondants l’utilisent, derrière le PLA (91 %) et devant le TPU (33 %) et l’ABS (21 %). Le PETG se situe entre le PLA, simple à imprimer, et l’ABS, qui demande un caisson. Il s’imprime presque aussi facilement que le PLA et résiste aux chocs presque aussi bien que l’ABS.
Le PETG est populaire pour l’impression de pièces d’usage, en raison de ses propriétés :
- Solidité et souplesse : le PETG se déforme avant de céder, là où le PLA casse net. Attention, une pièce résiste mieux quand l’effort s’exerce dans le sens des couches : imprimez par exemple un crochet ou une équerre à plat plutôt que debout ;
- Tenue à la chaleur : le PETG commence à ramollir autour de 70 °C, contre 60 °C environ pour le PLA ;
- Tenue à l’eau et aux UV : le PETG résiste à l’humidité, au soleil et à de nombreux produits chimiques, ce qui en fait un bon choix pour l’usage extérieur ;
- Transparence : le PETG transparent laisse passer la lumière s’il est imprimé lentement. Cependant, la pièce reste translucide plutôt que claire comme du verre ;
- Contact alimentaire : certains fabricants proposent un PETG alimentaire, déclaré compatible avec les aliments.
Astuce : pour un rendu transparent, imprimez avec une buse de 0,8 mm, des couches fines de 0,1 mm, 1 seule paroi, un remplissage à 100 % et le ventilateur coupé.
PETG ou PLA : lequel choisir ?
Le PETG et le PLA couvrent 2 besoins différents. Voici le tableau comparatif PLA vs PETG :
Pour arbitrer entre PETG vs PLA, choisissez :
- Le PLA pour les objets où la netteté des détails compte : figurines, maquettes, vases, pièces de présentation ;
- Le PETG pour les pièces qui travaillent ou restent dehors : crochets, équerres, bacs de rangement, supports et pièces d’extérieur.
Pour un joint, une semelle ou toute pièce qui doit s’étirer, le filament TPU apporte l’élasticité qui manque au PETG.
{{cta-formation}}
À quelle température imprimer le PETG ?
La température du PETG se règle sur 2 étages, la buse et le plateau. Voici un tableau récapitulatif des réglages de base pour imprimer le PETG, avec les repères constructeurs :
Attention : ce tableau montre des plages larges. Chaque marque de filament possède sa fenêtre propre. Vérifiez sur la bobine.
Pour régler rapidement votre première impression en PETG :
- Partez du profil PETG de votre slicer, puis ajustez-le avec les valeurs imprimées sur votre bobine ;
- Réglez la buse à 230 °C pour la première couche, puis à 240 °C pour la suite ;
- Chauffez le plateau dans la plage indiquée sur la bobine, entre 65 et 90 °C selon la marque ;
- Coupez le ventilateur sur les premières couches, puis passez-le à mi-puissance.
Astuce : pour trouver la température idéale d’impression pour votre bobine, imprimez une tour de température, un modèle test qui change de température à chaque palier. Plus la buse est chaude, plus la pièce est solide, mais plus elle fait de fils. La tour vous montre le bon compromis pour votre bobine.
Comment bien imprimer le PETG ?
Imprimer du PETG implique de composer avec 4 spécificités. Les maîtriser permet d’obtenir des pièces propres dès les premières bobines.
Adhérence au plateau
Le PETG accroche très fort au plateau. La documentation Prusa Research déconseille l’impression directe sur une plaque PEI lisse : l’adhérence devient excessive et peut endommager la surface au décollage.
2 surfaces donnent de meilleurs résultats :
- Une plaque texturée ou satinée ;
- Une plaque PEI lisse recouverte de bâton de colle, qui sert de couche de séparation.
Un plateau propre, dégraissé à l’alcool isopropylique, complète le dispositif.
Fils et stringing
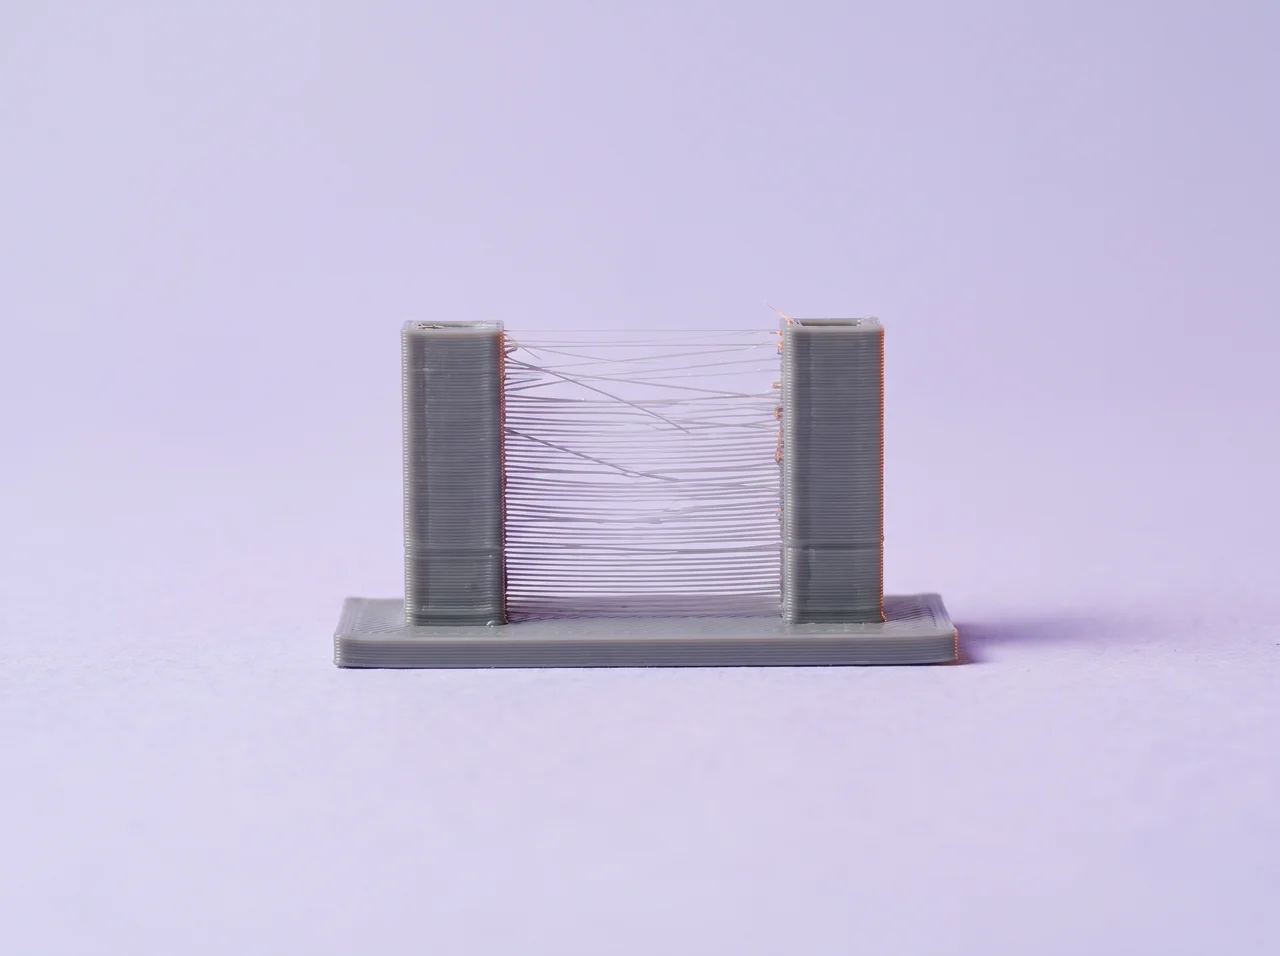
Le PETG a tendance à produire des fils entre les parties séparées de la pièce. Ce phénomène, appelé stringing, vient de la viscosité de la matière et de son suintement pendant les déplacements de la buse.
Vous pouvez éviter le stringing en impression 3D avec 3 réglages :
- Abaisser la température de buse par paliers de 5 °C ;
- Augmenter la vitesse de déplacement à vide ;
- Sécher la bobine avant l’impression.
Réglages de rétraction
La rétraction tire le filament vers l’arrière avant chaque déplacement. Le wiki Polymaker donne une base de travail pour le PETG : une longueur de 1 à 2 mm, à une vitesse de 20 à 30 mm/s.
Ces valeurs correspondent à un extrudeur direct, monté juste au-dessus de la buse. Sur un système Bowden, où le moteur pousse le filament à travers un tube, le même wiki indique des longueurs de 4 à 6 mm.
Séchage du filament
Le PETG absorbe l’humidité de l’air. Une bobine humide crépite pendant l’impression, et risque de donner des surfaces bullées et des fils.
La fiche technique du PETG Basic de Bambu Lab indique 2 protocoles de séchage :
- 65 °C pendant 8 heures en étuve à air pulsé ;
- 80 °C pendant 12 heures sur le plateau chauffant des imprimantes Bambu Lab compatibles.
Astuce : une boîte hermétique avec un sachet de gel de silice limite la reprise d’humidité entre 2 sessions.
Quelles sont les applications du PETG ?
Le PETG couvre les pièces qui servent au quotidien, à l’intérieur comme à l’extérieur. Voici les familles d’usage où cette matière est indiquée :
- Pièces mécaniques légères : supports moteur, équerres, entretoises, carters, pattes de fixation ;
- Objets d’extérieur : jardinières, supports de caméra, boîtiers d’arrosage, éléments exposés au soleil ;
- Contenants et rangements : bacs, godets, organiseurs d’atelier, boîtes fermées ;
- Prototypes fonctionnels : pièces testées en conditions réelles avant passage à l’injection ;
- Éléments transparents : diffuseurs de lumière, hublots, capots de protection ;
- Accessoires d’imprimante 3D : guides-filament, supports de bobine, pièces de rechange.
Pour imprimer ces pièces, vérifiez que le plateau chauffant atteint 90 °C au moment de choisir son imprimante 3D : cette valeur couvre les plages de toutes les marques de PETG citées.
Comment se former à l’impression 3D ?
Le choix du filament intervient pendant la préparation d’impression, au même titre que la modélisation, l’orientation de la pièce et le réglage du trancheur. Bien orienter et bien trancher votre pièce PETG permet de tirer le meilleur de la matière.
La formation à l’impression 3D de One Learn vous apprend toute la chaîne. Vous y travaillez :
- La modélisation ;
- La préparation du fichier ;
- Le tranchage ;
- Le choix des matériaux selon l’usage final.
En résumé
Le PETG est un filament solide, légèrement souple et résistant à l’eau comme aux UV, qui ramollit à 69 °C. Il résiste aux chocs presque aussi bien que l’ABS et s’imprime sans caisson.
Voici les réglages de départ pour imprimer du PETG :
- Buse : 220 à 260 °C selon la marque ;
- Plateau : 65 à 90 °C, sur plaque texturée ou PEI lisse avec colle ;
- Ventilation : coupée sur les premières couches, puis à mi-puissance ;
- Rétraction : 1 à 2 mm en direct, 4 à 6 mm en Bowden.
Choisissez le PETG pour les pièces fonctionnelles et d’extérieur. Pour un objet décoratif très détaillé, prenez le PLA. Exposé à plus de 69 °C, passez à l’ASA ou à l’ABS.
{{livre-blanc}}
FAQ : que faut-il savoir sur le filament PETG ?
Le PETG est-il plus solide que le PLA ?
Oui, sur la plupart des critères. Selon les fiches techniques Bambu Lab, le PETG Basic encaisse 34,2 kJ/m² au choc dans le plan des couches, contre 26,6 kJ/m² pour le PLA Basic.
Le PETG tient aussi mieux à l’eau et à la chaleur. Seule nuance : dans l’axe vertical, le PLA Basic résiste mieux au choc (13,8 contre 10,5 kJ/m²).
Le PETG est-il difficile à imprimer ?
Le PETG demande un peu plus d’attention que le PLA, mais reste accessible dès les premières bobines. 3 réglages suffisent à le maîtriser :
- Une température de buse plus élevée ;
- Une rétraction ajustée pour limiter les fils ;
- Une surface de plateau adaptée à sa forte adhérence.
Les profils PETG des slicers actuels intègrent déjà ces valeurs de départ.
Le PETG est-il alimentaire ?
Oui, certains PETG sont compatibles contact alimentaire. Cependant, cette conformité porte sur la matière première. Les rainures entre les couches retiennent les bactéries. 2 précautions rendent l’usage plus sûr :
- Une buse en acier inoxydable ;
- Un revêtement de qualité alimentaire.
Le lavage se fait à la main : un programme intensif de lave-vaisselle atteint la transition vitreuse du PETG.
Passez de l’idée à la pièce imprimée ! Nos formations 3D couvrent la préparation complète d’un modèle, de la modélisation au tranchage, à partir d’un niveau débutant. Vous repartez avec une méthode applicable à vos propres pièces, PETG compris.

Passionné de 3D, je vous aide à comprendre toutes les facettes du logiciel Blender.
Sur le même sujet